


超精密成形品向け新型射出成形機「LP10EH5」「LP10EH5-MT」を開発
公開:
この記事はプレスリリースです
本記事は、PR TIMESに掲載された企業・団体等のプレスリリースを原文のまま転載しています。記事内容は発表時点の情報です。
- 発表元
- 株式会社ソディック
- 配信日時
- 2026年9月28日 10時01分
- 転載日
- 2026年10月5日
発表内容については発表元へ、当サイト上の訂正・削除については、当サイトのお問い合わせフォームにご連絡ください。
AI需要の拡大を支える高速光通信に必要不可欠なMTフェルールの超精密成形にも対応
株式会社ソディックは、超精密小物部品成形に適した「LP10EH5」と、AI 需要を背景とした高速光通信ネットワークの急速な普及に伴い、需要が急速に拡大しているMTフェルール(光コネクタ)で求められている超精密成形に対応が可能な「LP10EH5-MT」の2機種を2026年11月より受注開始いたします。
「LP10EH5-MT」は、2026年12月1日(火)から5日(土)まで幕張メッセで開催されるIPF Japan 2026(第11回国際プラスチックフェア)に出展いたします。会場では実機をご覧いただけますので、ぜひ当社ブースにお立ち寄りください。
■開発の背景
データセンター関連市場では、光通信の高速化に伴い、MTフェルールの精度への要求レベルが年々上昇しています。一方、民生用精密コネクタなどの超精密小物部品市場では、高品質を維持しながら生産性を高めることが求められています。
そのため、MTフェルールと超精密小物部品では、要求される精度、成形条件、品質保証項目が大きく異なります。当社は個別開発プロセスを採用し、双方の要求性能を最大化する2つの新機種を開発しました。
本製品により、高効率が求められる領域に加え、MTフェルールに必要とされる高精度領域まで対応できる製品ラインアップを確立し、多様化、高度化する成形ニーズに応えてまいります。
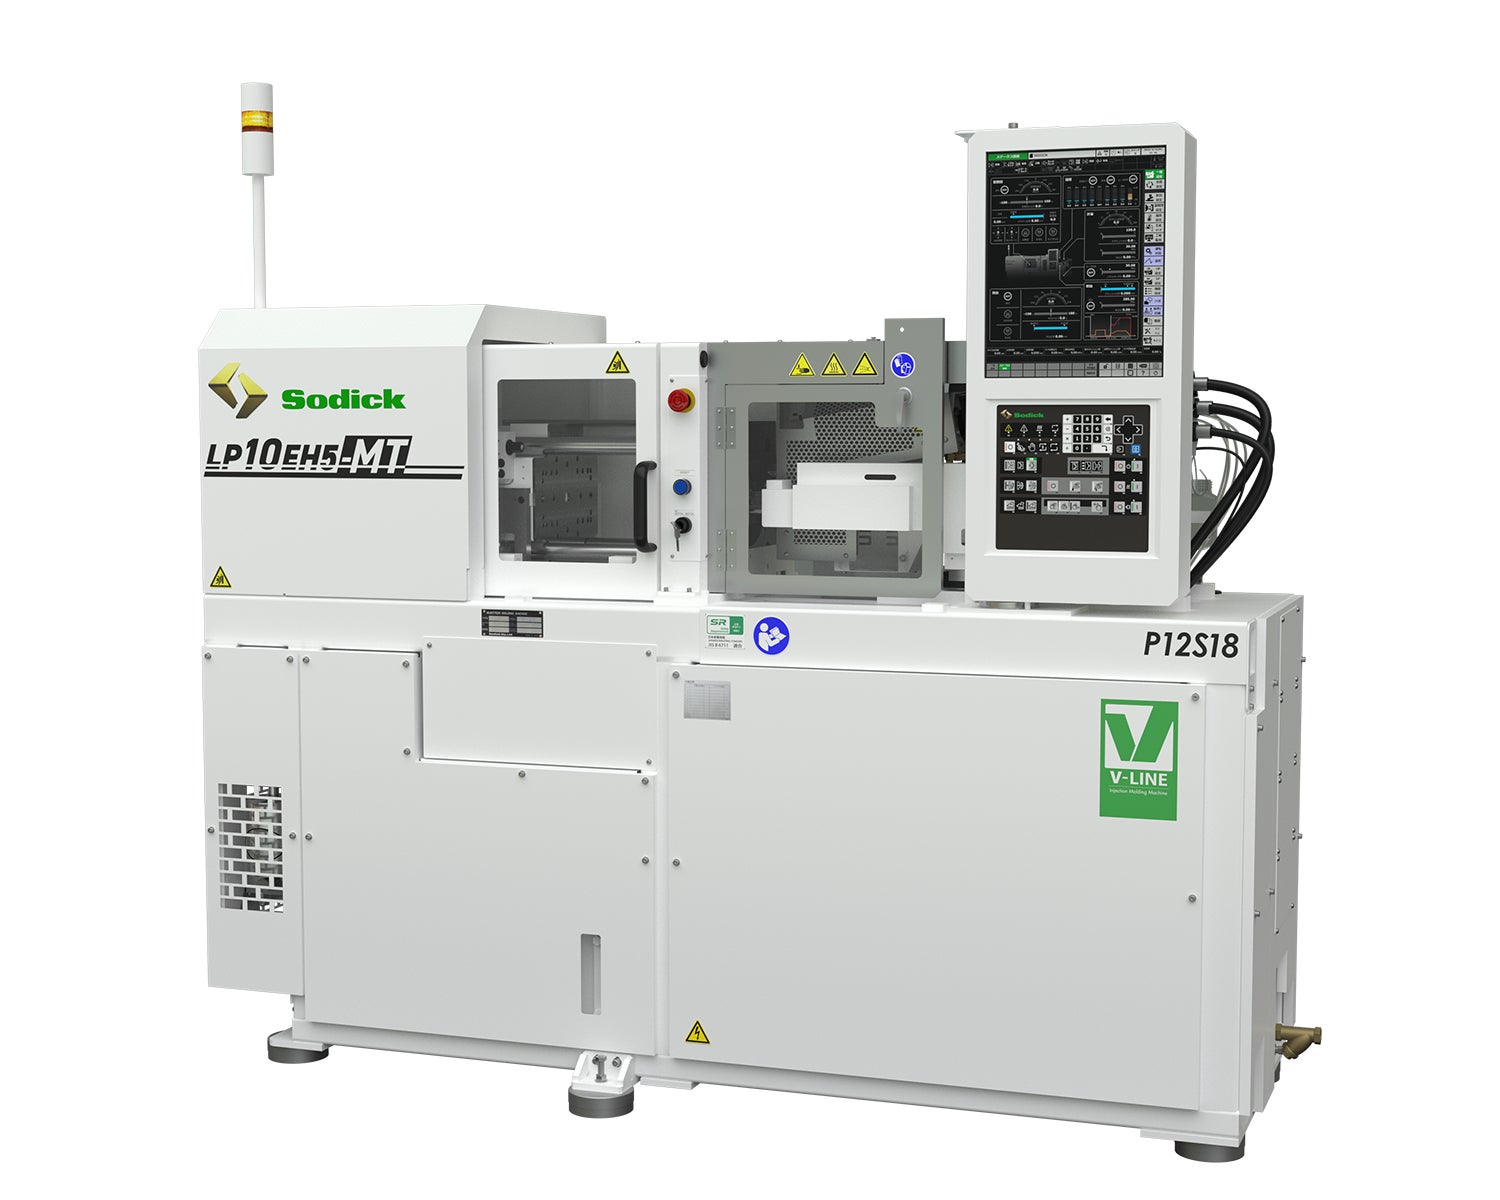
■販売予定価格、生産目標台数
●価格: オープン価格
●生産目標台数:120台/年 (LP10EH5 / LP10EH5-MT全体)
■「LP10EH5」「LP10EH5-MT」共通の特長
●制御性能の強化
成形機の制御周期を従来の100μsecから 50μsecへ高速化。これにより、VP切り替え位置精度を1/1000の範囲で制御できるようになり、微細穴成形における充填挙動の再現性が向上。高精度成形の安定性を一段と高めています。
●消費電力の削減
機械性能を維持しながら、従来機比24%※の消費電力削減を実現しました。省エネルギー化による運用コストの低減と環境負荷の軽減を両立し、持続可能な社会の実現に寄与します。
※サイクルタイム約16秒の場合
■「LP10EH5」(超精密小物部品向けモデル)の特長
従来機「LP10EH4」の基本構造を継承しながら、型開閉時の真直度を高めるタイバーホールドレス方式を新たに導入しました。本方式は型開閉時のガイド精度を向上させることで、金型への偏荷重やねじれを抑制し、安定した成形品質を確保します。
また、油圧ユニットをサーボ制御化することで、従来よりも高い応答性を実現しました。これにより型締・可塑化の油圧立ち上がり動作が高速化され、ハイサイクル成形と安定成形の両立が可能となります。これらの改良により、超精密小物部品の生産において、高品質・高生産性・低メンテナンス負荷という三要素を同時に満たす成形性能を提供します。
■「LP10EH5-MT」(MTフェルール向けモデル)の特長
●微細穴成形に求められる高い射出安定性を実現し、寸法ばらつきを抑制
光ファイバー内の信号の減衰を抑えるためには、コネクタ内部の微細穴を高精度に成形することが不可欠です。ソディック独自のV-LINE方式による小径プランジャの高精度射出制御は、微細穴成形に求められる極めて高い射出安定性を実現し、寸法ばらつきの抑制に大きく寄与します。
●金型寿命の延長と長期間の成形品質維持を実現
成形時の熱膨張や固定プラテンの歪は金型に直接影響し、金型摩耗を進行させることで微細穴寸法のばらつきを招きます。これがメンテナンス頻度増加の要因となるため、熱変位対策が重要となります。
そこで、本製品では、微細穴列の寸法精度を長期間維持するため、成形中の熱変位とプラテン歪の抑制課題に対しプラテンセンター支持構造・インバー材による熱膨張抑制・型開閉の真直精度向上、ダブルノズルタッチ機構を組み合わせることで、金型に与える位置ストレスを極限まで低減。その結果、金型寿命の延長と長期間の成形品質維持を実現し、MTフェルール生産におけるメンテナンスロスを大幅に削減します。
■「LP10EH5 / LP10EH5-MT」の主な仕様
| 最大型締力 | 98 kN |
| タイバー間隔 (W × L) | 170×170 mm |
| ディライト | 300 mm |
| 最小金型厚さ | 120 mm |
| スクリュ直径 | 14 mm | 18 mm※1 |
| プランジャ直径 | 8 mm | 12 mm |
| 理論射出容量 | 2 cm3 | 4.5 cm3 |
| 最大射出速度 | 1,500 mm/sec | 1,300 mm/sec |
| 最大射出圧力※2 | 197 MPa | 288 MPa |
| 機械寸法(長さ×幅×高さ) | 2,018 × 687 × 1,761 mm |
| 機械質量 | 1,300 kg |
※1 : プランジャφ12に対して、スクリュφ14の組み合わせに関しては、成形条件を確認させていただき、オプションにて対応させていただきます。
※2 : 最大射出圧力は射出装置の出力計算値であり、実際の樹脂圧力ではありません。















What's New
新着記事

Managed Airflow MCPサーバーが一般提供を開始、MCP対応エージェントでDAG操作が可能

Google CloudがManaged Airflow Agentの移行例を紹介、DAGと指定版の互換性確認が可能

Managed AirflowがManaged Airflow Agentを提供、失敗したDAG実行の原因調査が可能

Googleが社内のデータシミュレーターの仕組みを紹介、短い説明から架空企業のデータと検証済みの正解の生成が可能

